沈阳京美汇机械设备产品中心:机械加工与工业设备配套选型指南
在金属切削与工业配套领域,选型失误带来的隐性成本往往远超设备本身价格。一台主轴功率与工件材质不匹配的加工中心,可能让单件工时拉长30%以上;一套刚性不足的工装夹具,会在精加工阶段直接吃掉刀具寿命。沈阳京美汇机械设备有限公司深耕沈阳制造产业带多年,结合一线配套经验,梳理出这份面向机械加工与工业设备选型的实操参考。
一、从切削力反推设备规格:选型的第一性原理
很多采购决策习惯先看品牌再比价格,却忽略了最基础的物理约束。以铣削为例,切削力Fc与材料去除率MRR之间存在近似线性关系:
Fc ≈ Kc × ap × fz × ae
其中Kc为材料单位切削力(低碳钢约1500-2000 N/mm²,不锈钢可达2500 N/mm²以上),ap为轴向切深,fz为每齿进给,ae为径向切宽。若一台机械设备的主轴额定扭矩不足以覆盖计算出的切削力峰值,加工硬化倾向强的材料就会出现颤振、崩刃。京美汇机械在为客户配套工业设备时,通常要求对方提供工件材质、刀具齿数、目标表面粗糙度三项参数,再倒推主轴功率与扭矩曲线是否匹配。

二、机械加工配套中的三个隐性陷阱
实际产线上,选型失误很少表现为“设备转不动”,更多是以下三种慢性损耗:
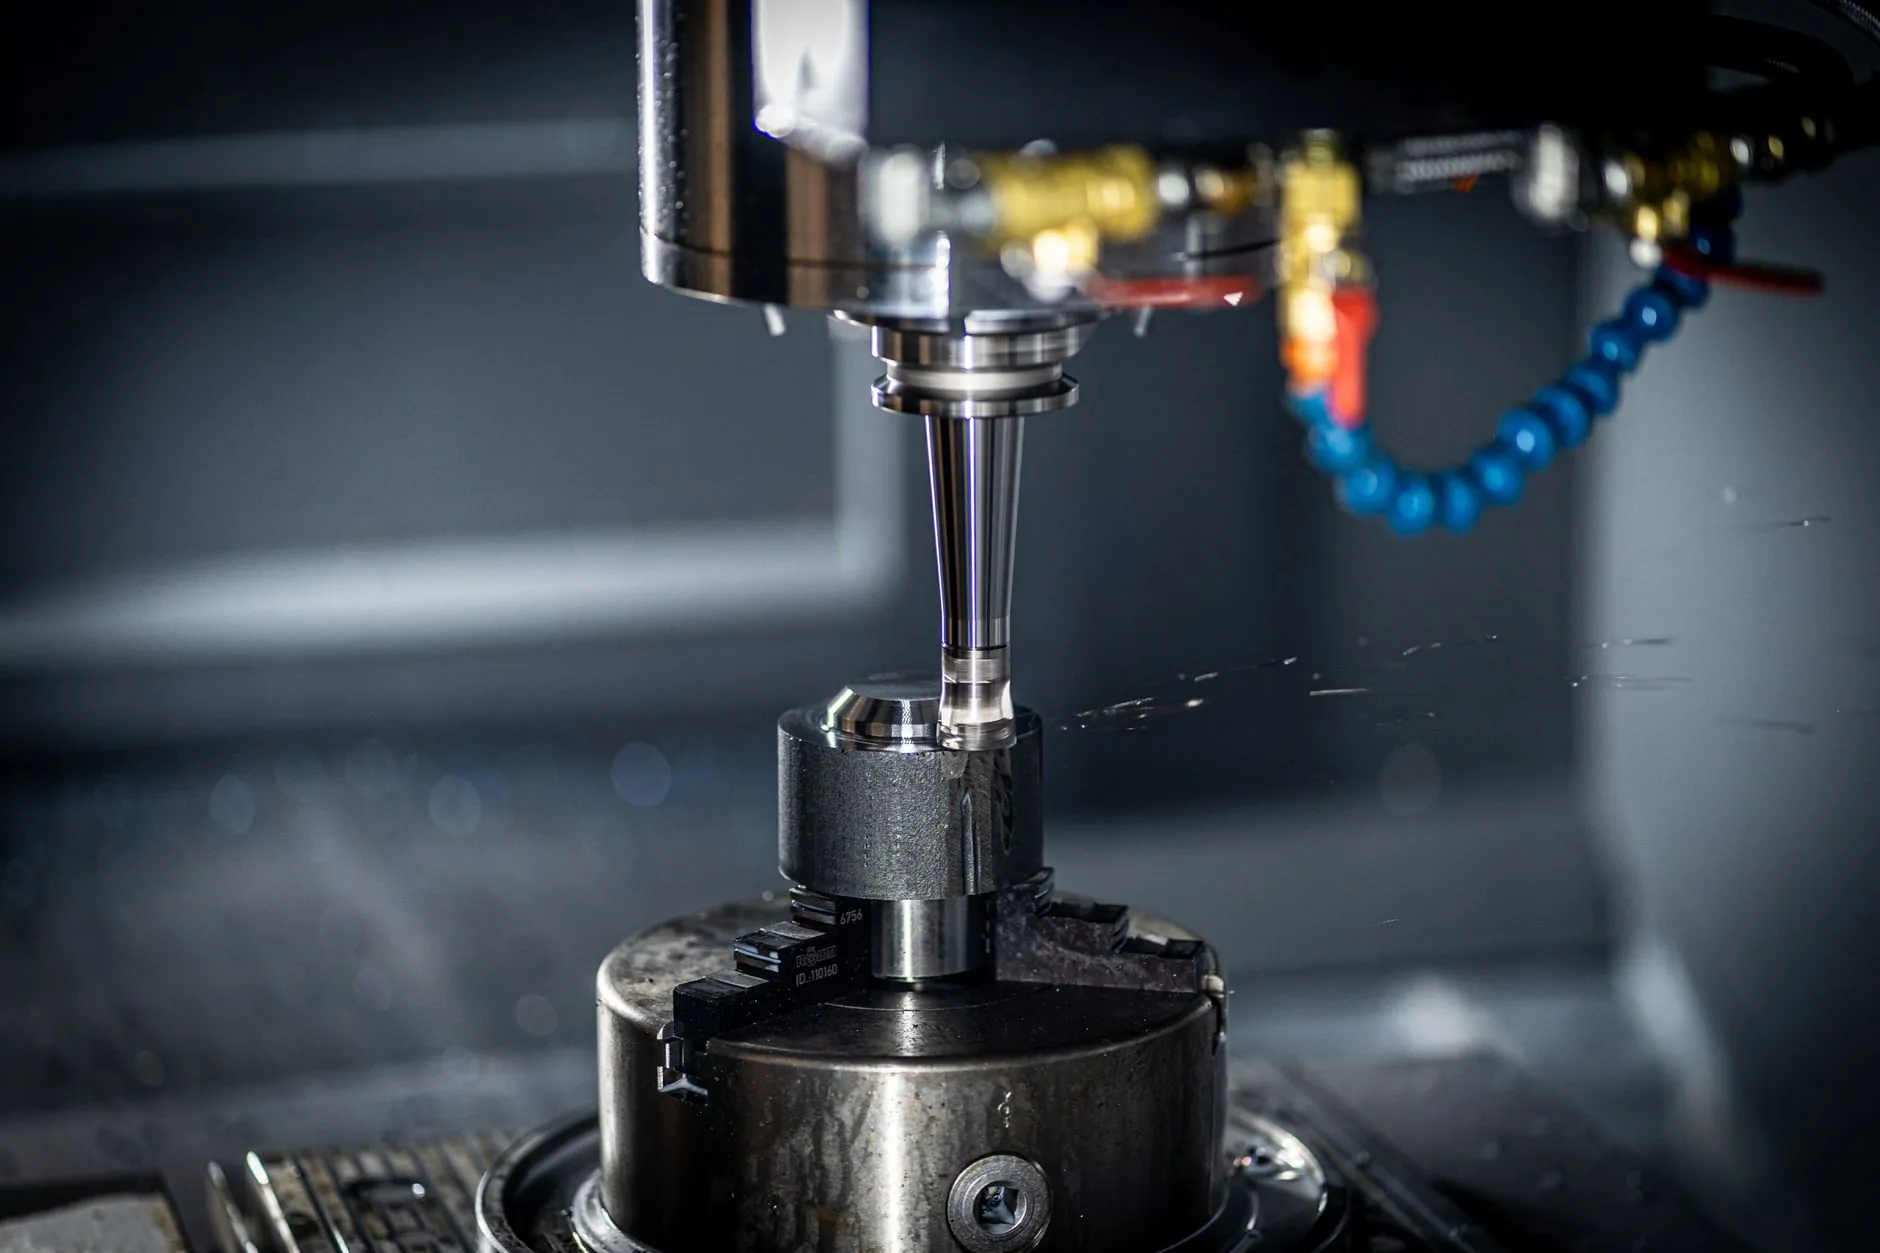
- 刚性链短板:主轴刚性够,但刀柄接口锥面接触率不足85%,导致径向跳动累积,精加工面出现规律性波纹。
- 热变形补偿缺失:连续加工2小时后,丝杠热伸长可达0.05-0.12mm,若机械加工工序无光栅尺闭环或热补偿策略,尺寸漂移直接导致批量超差。
- 排屑与冷却脱节:深腔加工中切屑堆积重复切削,刀具寿命下降40%以上。内冷压力低于7MPa时,难以突破深孔底部的汽化屏障。
这些问题的根源不在单一部件,而在系统匹配度。沈阳京美汇在沈阳制造配套实践中,倾向于用“刚性链逐级校核”替代“单点参数达标”的选型逻辑。
三、实操方法:四步锁定适配方案
面对一台新设备或一套新工装,可按以下顺序推进:
- 工况画像:记录最大切削载荷、连续运行时长、环境温度波动范围。
- 接口校核:确认主轴锥孔与刀柄的接触刚性,以及快换系统的重复定位精度。
- 热平衡验证:空跑30分钟采集温升曲线,评估是否需要增加预热程序或冷却回路。
- 切屑管理匹配:根据材料类型选择断屑槽型与冷却方式,而非默认外冷。

以铝合金壳体加工为例,某客户原方案使用BT40刀柄配外冷,单件工时8.2分钟,表面粗糙度Ra1.6不稳定。调整为HSK-A63接口、内冷压力10MPa、PCD刀具后,单件工时降至5.4分钟,Ra稳定在0.8以内。
| 对比项 | 原方案 | 优化方案 |
|---|---|---|
| 刀柄接口 | BT40 | HSK-A63 |
| 冷却方式 | 外冷 3MPa | 内冷 10MPa |
| 单件工时 | 8.2 min | 5.4 min |
| 表面粗糙度 | Ra1.6波动 | Ra0.8稳定 |
京美汇机械在产品中心展示的配套方案,均按上述逻辑标注了适用工况边界,避免“一刀切”式推荐。
选型的本质是在刚性、精度、效率与成本之间找到可验证的平衡点。沈阳京美汇机械设备有限公司以沈阳制造的供应链响应能力为基础,为机械加工与工业设备配套提供从参数校核到现场调试的闭环支持。具体产品规格与适配工况,可前往官网产品中心栏目查阅。