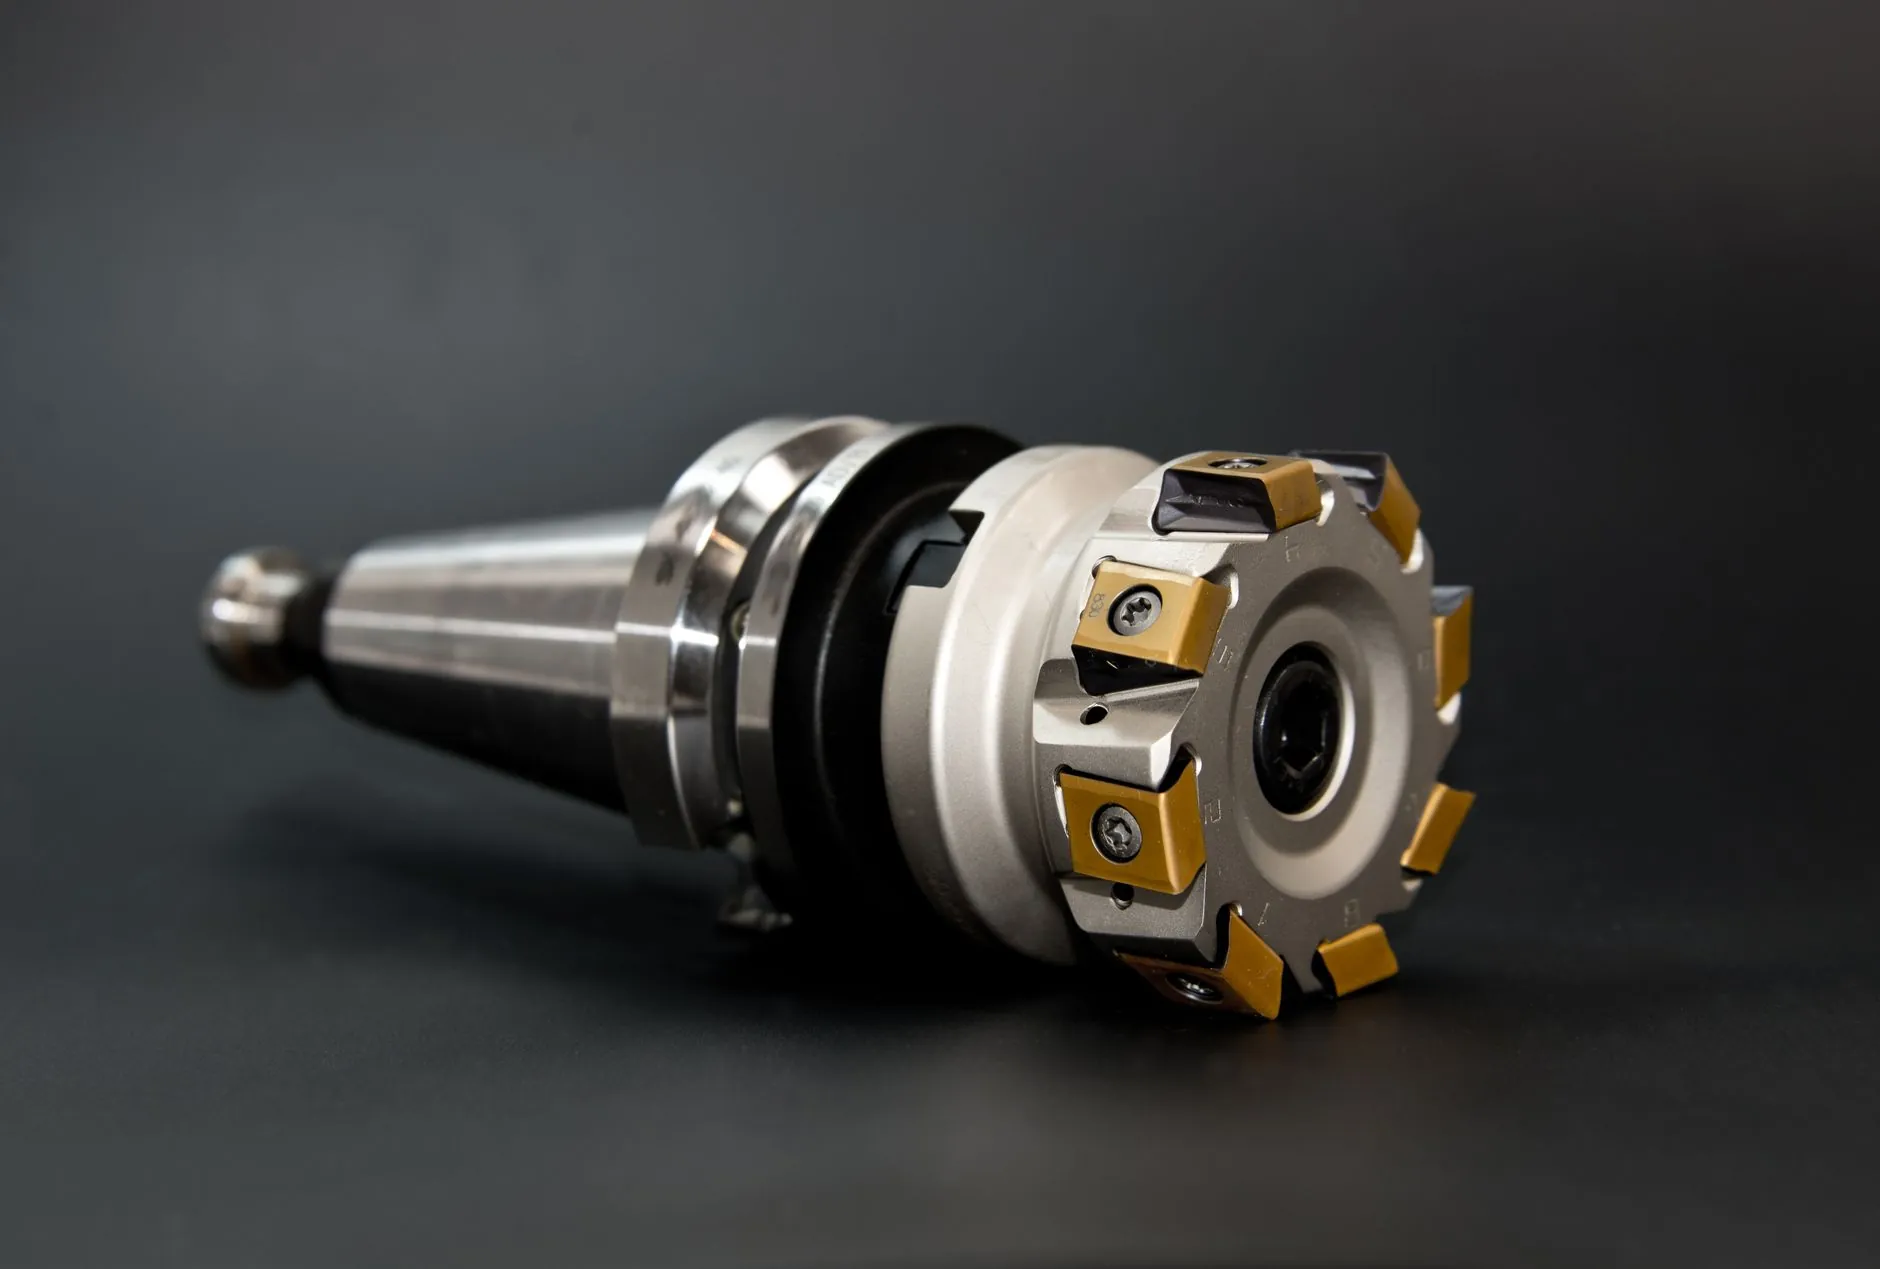
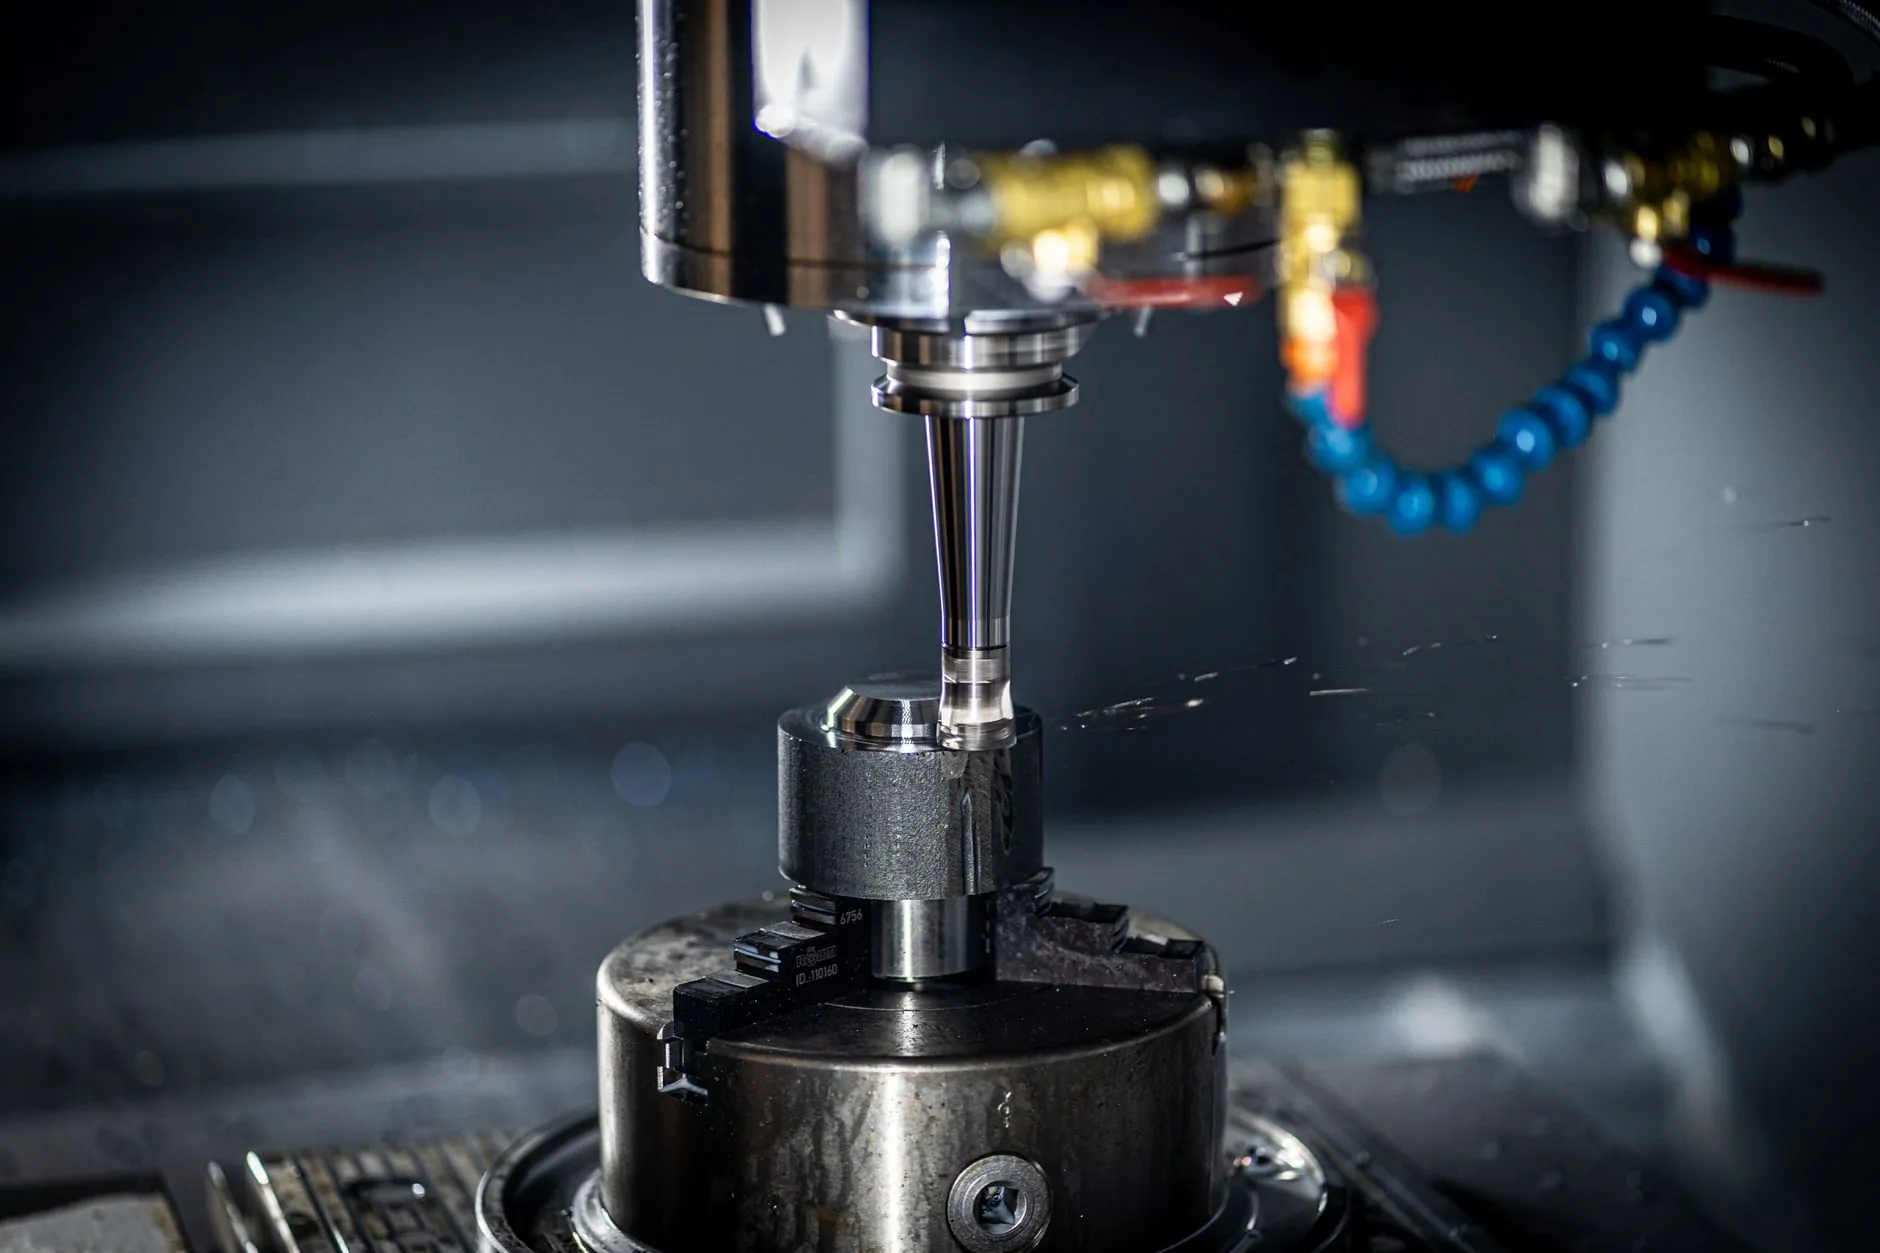
沈阳京美汇机械设备有限公司产品中心:工业设备选型与配套服务解析
工业设备选型,为什么总在“差不多”上栽跟头?
在沈阳乃至整个东北老工业基地,机械加工车间的轰鸣声从未停歇。但作为常年与设备打交道的技术人员,我见过太多企业因为选型失误而陷入被动——要么是主轴转速与工件材质不匹配,导致精加工表面粗糙度迟迟达不到Ra1.6;要么是液压系统的流量裕度留得不够,设备重载时直接憋停。这些问题的根源,往往不是设备本身不行,而是**选型逻辑**出了问题。
很多采购方习惯把目光死盯在“吨位”和“功率”两个参数上,却忽略了更关键的**刚性匹配**与**工艺适应性**。比如,一台标称100kW的变频主轴,如果它的扭矩曲线在低速段塌陷严重,用来做重切粗车反而会频繁过载报警。这种信息差,在传统设备采购中几乎无法避免。
沈阳制造的本土优势:不是只有“便宜”和“近”
作为扎根沈阳的机械装备服务商,沈阳京美汇机械设备有限公司在给客户做配套方案时,最常被问到的一句话是:“你们和外地品牌比,优势到底在哪?”我的回答通常很直接:京美汇机械的价值,在于把“沈阳制造”的产业链协同能力转化为实际的设备交付质量。我们合作的本地铸件供应商,能保证床身回火处理后的残余应力控制在行业标准以内;而我们的装配团队,在主轴预紧和导轨刮研上积累的工艺参数,是直接从沈飞、沈鼓等老牌企业的退休技师手中传承下来的。
这种地域性的技术沉淀,直接反映在设备稳定性上。举个实际案例:去年我们为铁西区一家汽车零部件厂配套的三台立式加工中心,连续运行8个月,X轴定位精度漂移控制在±0.003mm以内——这个数据,已经逼近进口中端机型的水平。
选型配套的“三步法”:从工况表到试切验证
面对客户复杂的工业设备需求,我们内部有一套不成文的“三步法”,今天分享出来供同行参考:
- 工况数据化:先要求客户提供完整的工件图纸、毛坯余量、节拍要求,而不是只听一句“要个重型床子”。我们曾遇到客户坚持要买160型数控车床,结果实地测算其最大加工直径只有Φ240mm,最终用80型加长主轴方案就解决了,直接省下20万预算。
- 刚性匹配计算:根据切削力估算值,反推主轴轴承跨距、导轨滑块间距和丝杠直径。这一步不能只看样本参数,必须结合有限元分析报告。
- 强制试切:所有非标配套方案,必须用客户提供的毛坯料,在厂内进行48小时连续切削测试,记录热变形曲线。
实践中的“坑”与对策:维护成本比采购价更致命
很多企业买机械设备时只算采购账,却忽略了全生命周期成本。我见过最典型的案例是:某厂贪图低价购入一批非标液压夹具,结果密封件型号特殊,每次更换都要停工三天等配件,一年下来损失的生产产值够买三套原装夹具了。因此,我们的配套服务里,永远包含一条“易损件兼容性清单”——优先选用ISO标准件,确保在沈阳当地的五金市场就能买到替代品。
此外,针对机械加工领域常见的冷却液管路堵塞问题,我们在设计阶段就会加装双级过滤装置,并预留反冲洗接口。这一个小改动,能让客户机床的冷却泵寿命延长至少一倍。
说到底,工业设备选型不是一锤子买卖,而是工艺逻辑与制造资源的深度耦合。在沈阳这片老工业热土上,京美汇机械更愿意把自己定位成“工艺顾问”而非单纯的设备销售商。我们每年处理的百余个技术咨询中,有近三成最终并没有成交——但那些客户,后来遇到加工难题时,第一个电话还是会打给我们。
未来,随着新能源汽车零部件和精密模具行业对设备精度要求的指数级提升,沈阳制造的机床企业必须跳出低价竞争的泥潭。我们已经在着手搭建基于物联网的远程运维平台,让每台售出的设备都能实时回传主轴振动数据。这条路不好走,但总得有人先迈出第一步。