沈阳机械加工设备选型指南:京美汇工业设备配套方案
在沈阳乃至整个东北老工业基地,机械加工行业的设备选型从来不是一道简单的选择题。它关乎加工精度、产线效率,更关乎企业在未来五到十年内的竞争力。作为深耕沈阳制造多年的配套服务商,沈阳京美汇机械设备有限公司在与数百家机加企业的合作中发现,很多采购决策的失误并非源于设备本身,而是源于选型逻辑与自身工艺需求的错位。今天,我们不谈泛泛的品牌罗列,只讲如何从实际工况出发,构建一套真正适配的工业设备配套方案。
一、选型前必须厘清的三组核心参数
在接触任何设备供应商之前,请先把这三组数据写在纸上:最大加工尺寸(行程)、主轴转速区间(rpm)以及期望的定位精度(μm)。以沈阳地区常见的箱体类零件加工为例,如果工件尺寸在800mm×600mm左右,那么立式加工中心的工作台尺寸建议不低于1000mm×600mm,主轴转速8000rpm即可覆盖绝大多数钢件和铸铁件加工。但若是精密模具或小直径深孔加工,转速则需上探至12000rpm甚至15000rpm。京美汇机械在为客户做方案时,习惯先用这组数据筛掉一半以上的“看着不错但实际用不上”的设备。
二、配套方案的“木桶效应”:别让辅助设备拖后腿
很多企业把预算全砸在主机上,结果投产后发现排屑不畅、刀具管理混乱、冷却液处理跟不上。一套完整的工业设备配套方案,必须包含刀具预调仪、高压断屑系统、甚至车间级的集中排屑管路。举个真实案例:沈阳一家做液压阀体的工厂,选用了一台高刚性卧加,但因为忽略了切削液过滤精度(要求50μm却配了100μm的滤芯),导致阀孔表面粗糙度始终差0.2μm。这0.2μm,就是订单和废品之间的差距。京美汇机械的工程师在交付时,会逐项核对辅助设备的参数匹配度,比如排屑器输送能力是否与金属去除率(单位:kg/h)对应。
三、沈阳制造环境下的设备运维与备件策略
沈阳的冬季温差大,车间保暖条件参差不齐,这对设备导轨的润滑系统和主轴热伸长影响明显。选型时,务必关注设备是否标配油温冷却装置以及是否有热补偿功能。另外,备件供应周期在东北地区是个现实问题。建议优先选择在沈阳设有技术服务站或备件库的品牌——京美汇机械作为本地服务商,常备易损件库存(包括主轴拉爪、皮带、滤芯等),能将常规故障的停机时间压缩在4小时以内。这一点,比某些进口品牌的“寄修模式”在应急场景下可靠得多。
常见问题:加工中心选型时,刚性和精度哪个优先?
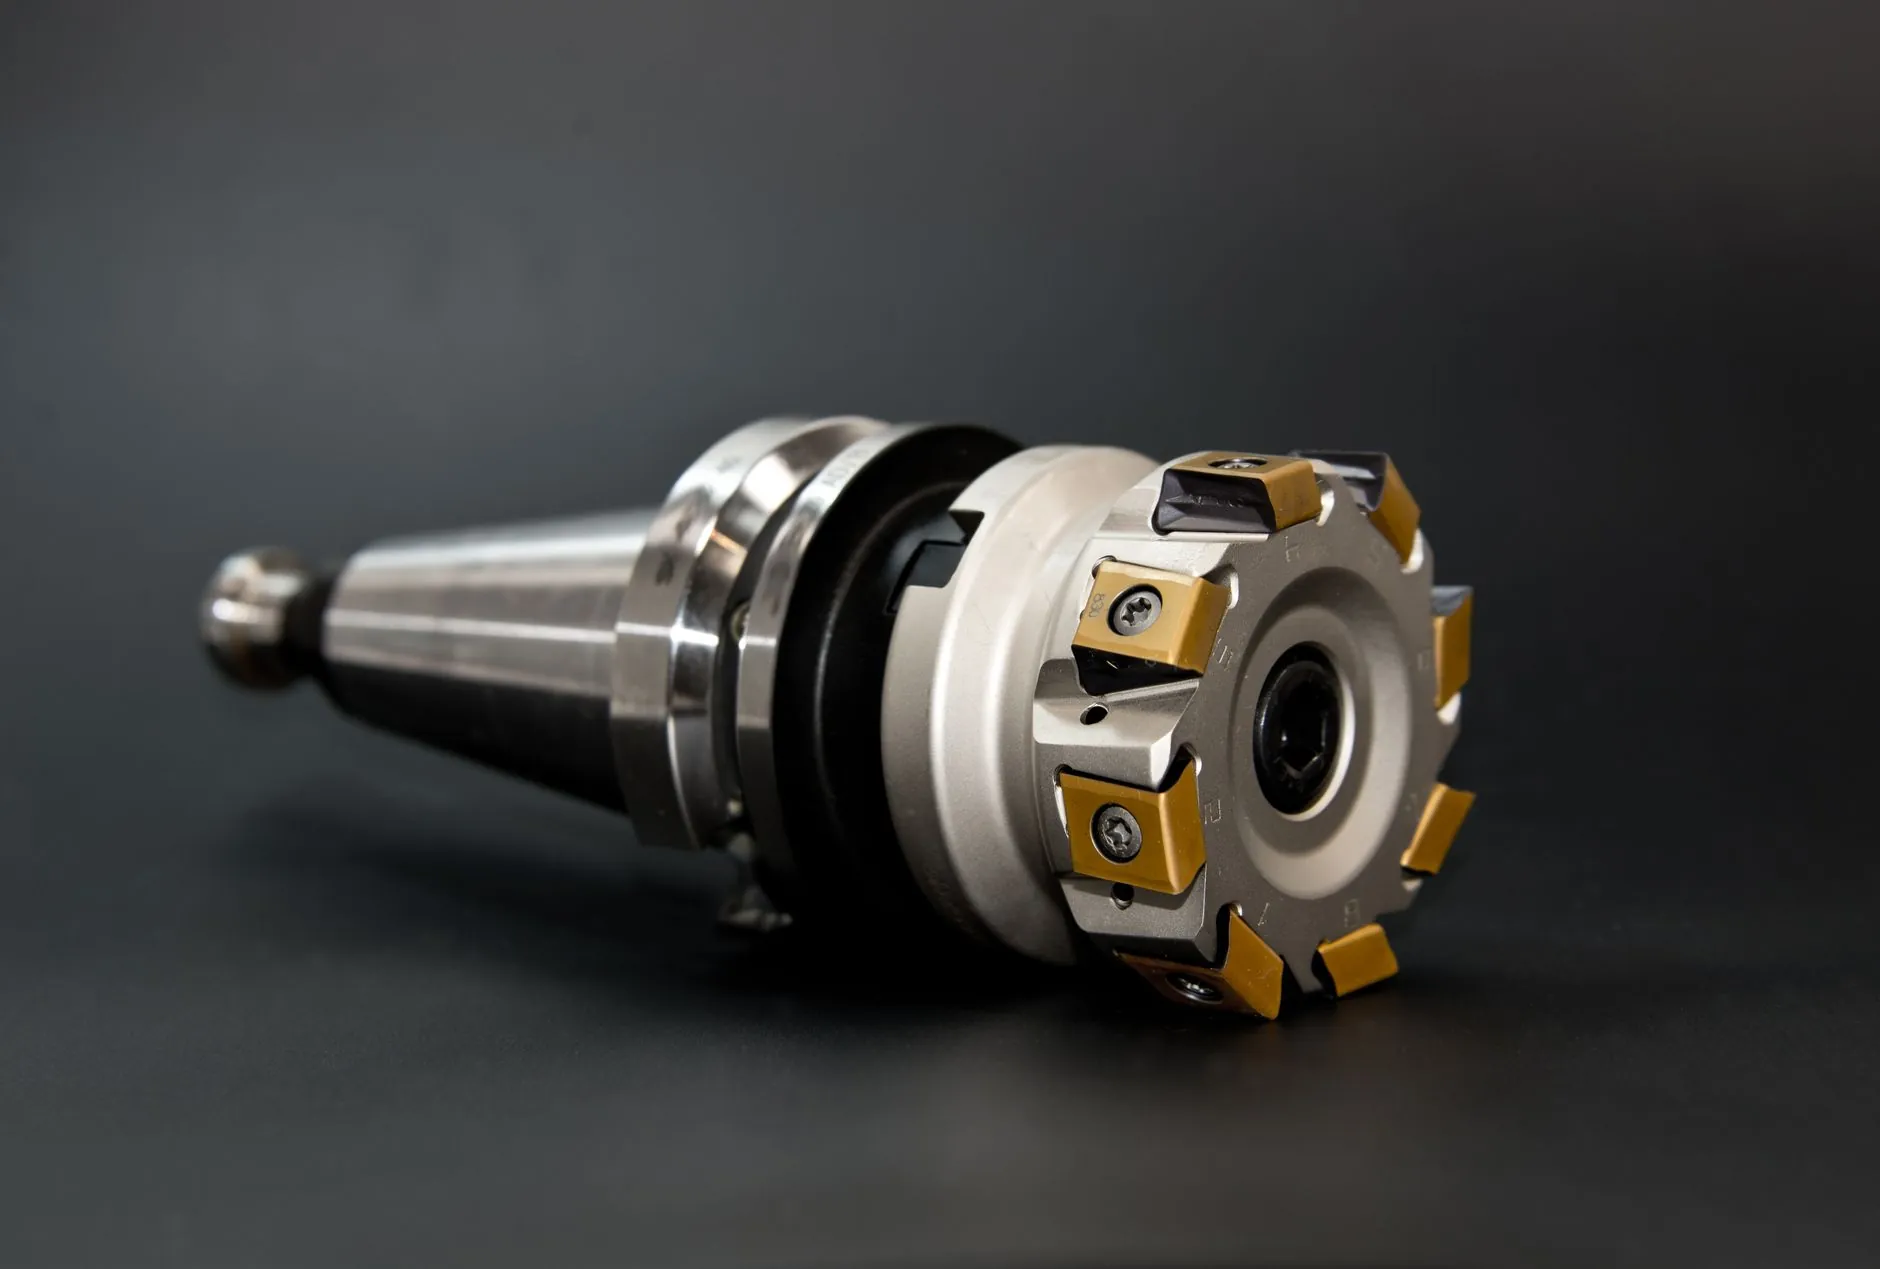
如果加工对象是断续切削(如铸件毛坯),刚性优先;如果是精加工余量均匀,精度优先。但现实中两者往往冲突。一个折中办法是看设备的主轴锥孔规格——BT50刚性强但转速受限,BT40转速高但重切削能力弱。沈阳地区的通用机械加工,推荐采用BT40主轴搭配高扭矩电机(比如30N·m以上),这样既能保证日常铣削效率,又能兼顾一定的精加工需求。切忌盲目追求“大一号”,那会显著提高单件能耗和刀具成本。
设备选型本质上是权衡的艺术。没有完美的单机,只有合理的系统。沈阳京美汇机械设备有限公司的工程师团队,始终建议客户用“工艺需求清单”倒推设备配置,而不是拿着预算去凑参数。从前期工艺分析、设备安装调试,到后期操作培训与维保支持,我们提供的不仅是机械设备,更是一套围绕沈阳制造特点定制的长期配套服务。如果您正在为新的产线项目或设备更新发愁,不妨带上您的零件图纸和节拍要求,来京美汇机械聊一聊——也许那个让您头疼的加工瓶颈,换个配套思路就解开了。