沈阳京美汇机械设备详解工业设备选型关键指标与匹配原则
走进任何一家机加工车间,你都会发现一个有趣的现象:同样规格的机床,在不同企业里发挥出的效率可能相差30%以上。有人归因于操作水平,有人抱怨设备本身,但真正的问题往往出在选型阶段——很多企业买设备时只看价格和品牌,却忽略了与自身工艺需求的匹配度。
这种「重采购、轻选型」的做法,在当下制造业升级的节点上尤其危险。随着沈阳制造向精密化、柔性化转型,工业设备的投资回报周期被拉长,一旦选型失误,不只是资金浪费,更可能拖累整个产线的节拍和良品率。京美汇机械在为客户做技术方案时,见过太多类似的案例。
选型第一关:刚性指标不是越大越好
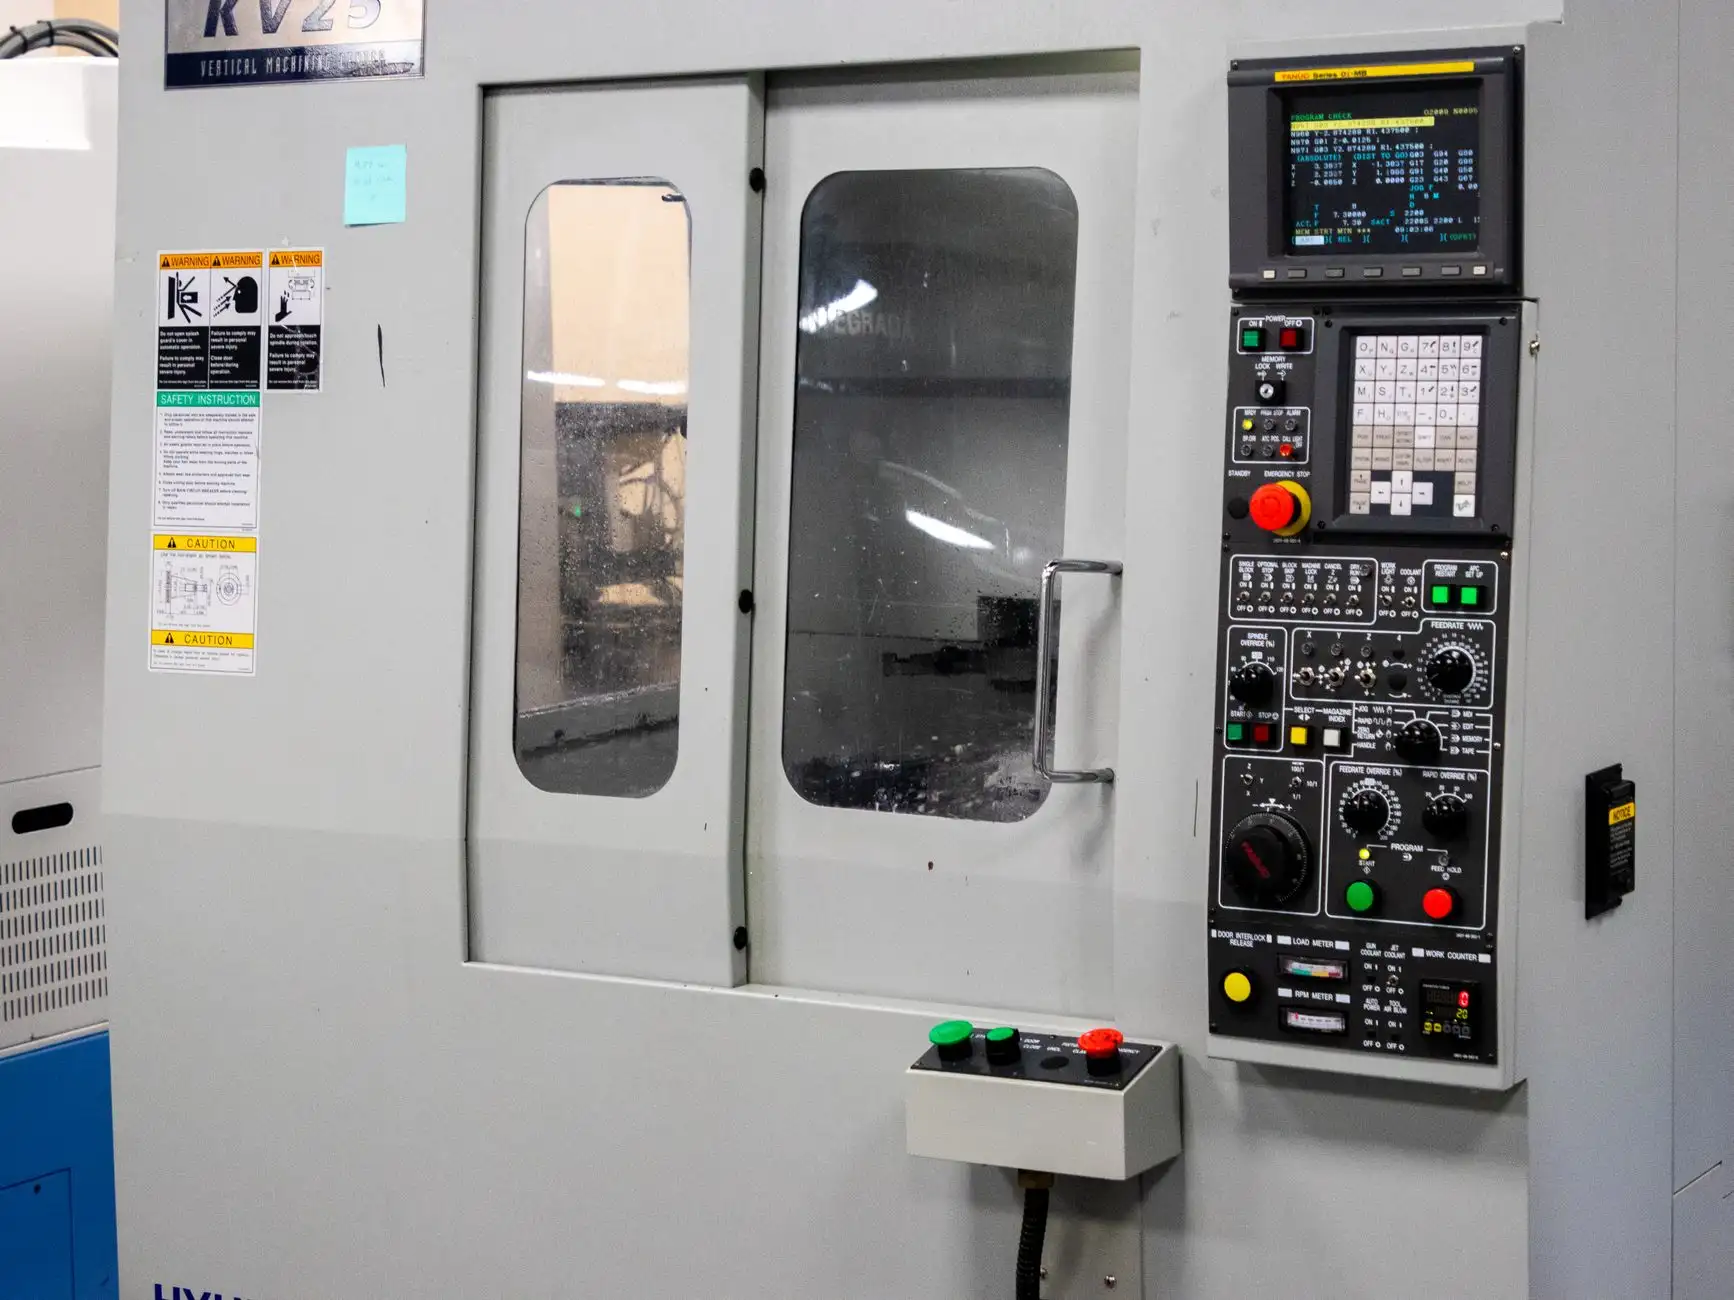
很多采购人员喜欢看样本上的最大加工尺寸、最大转速这类峰值参数,但实际生产中,设备90%的时间运行在中等负荷区间。以一台立式加工中心为例,主轴扭矩在3000-6000rpm区间的输出曲线,远比峰值转速更能决定你的加工效率。**关键指标应该是「常用工况下的稳定性能」,而非极限值。**
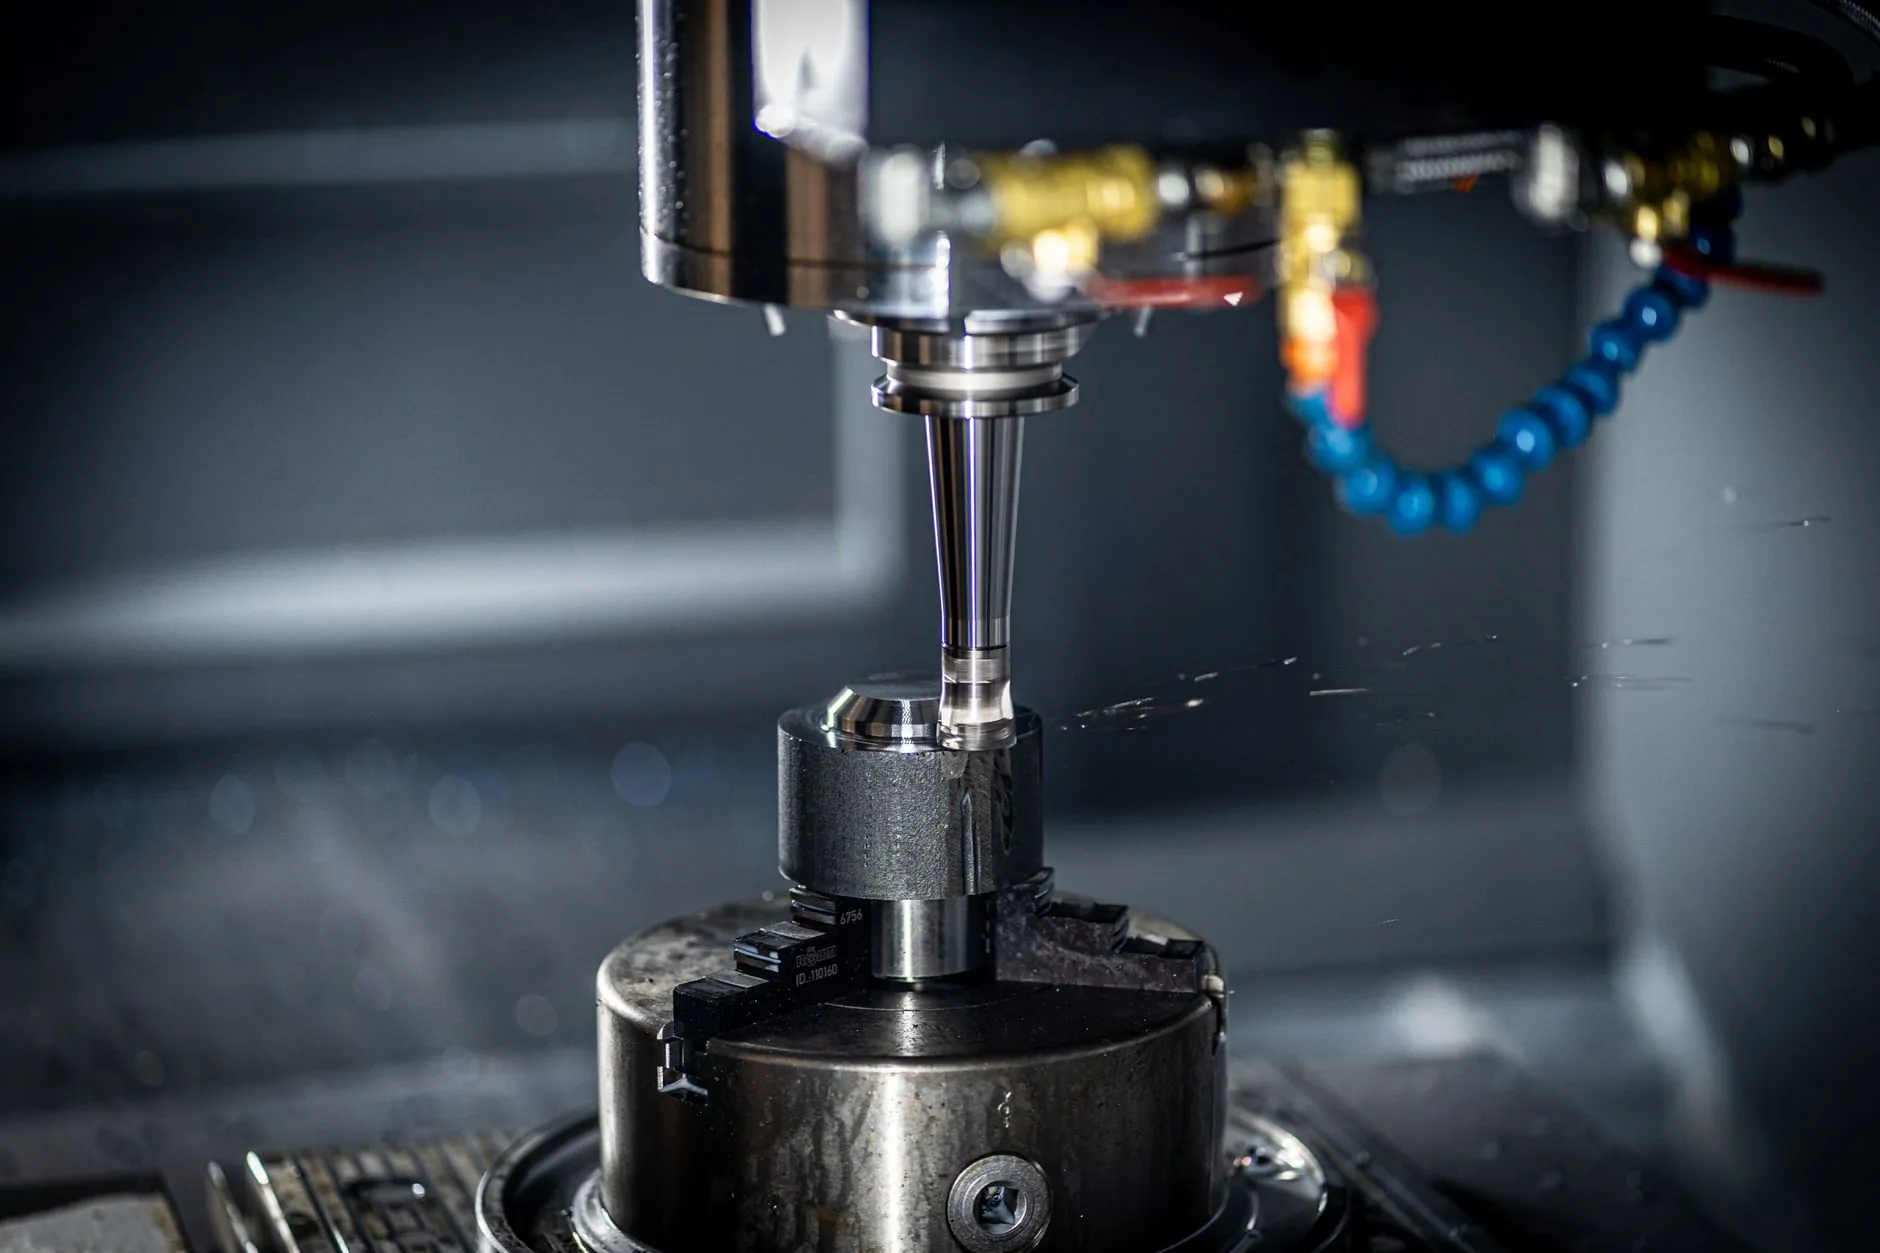
另一个常被忽视的是热稳定性。连续加工2小时后,主轴热伸长量如果超过0.02mm,精密孔的公差就难以保证。这也是为什么我们在推荐机械设备时,会特别关注床身结构的对称性和冷却系统的设计——这些细节直接决定了设备在长时间运行后的精度保持性。
匹配原则:让设备适应工艺,而非相反
机械加工行业有个通病:买设备时想着「多能」,用起来却只干一种活。这造成两个后果——要么为用不到的功能付费,要么因为功能不匹配而牺牲效率。正确的思路应该是先明确未来3-5年的产品工艺路线,再倒推设备所需的刚性、转速范围、换刀时间和自动化接口。
举个实际案例:某沈阳本地汽配厂要加工铝合金壳体,最初看中一台带刀库的钻攻中心,但实际工件只需要4把刀具,且节拍要求极高。我们建议改用不带刀库的高速主轴机型,省下的预算升级了排屑器和夹具系统,最终单件加工时间缩短了18%。这就是匹配的价值。
- 精度指标:定位精度±0.005mm和±0.008mm,价格差可能只有5%,但对某些工序就是合格与废品的差别。
- 主轴接口:BT40和BT50的刚性差异,决定了你能否稳定加工高硬度材料。
- 数控系统:同样是Fanuc,不同版本的插补算法对曲面加工质量影响明显。
回到选型本身,建议企业建立一套自己的评估表,把加工对象、节拍要求、操作者水平、维护能力都纳入考量。沈阳制造的整体升级,不是靠一两台高端设备撑起来的,而是靠每一台设备都找到它最合适的位置。京美汇机械在提供工业设备时,坚持先做工艺分析再谈型号,因为只有匹配,才能让投资产生真正的效益。